




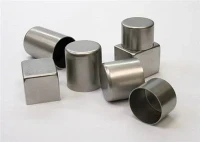
Komponen Sesendal Keluli
Komponen Sesendal Keluli Tersuai untuk Sistem Suspensi Automotif
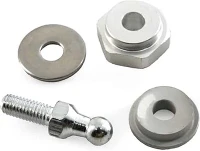
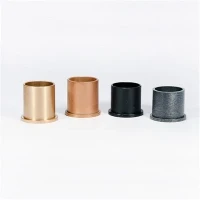
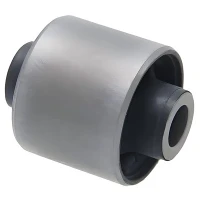
Lengan dalam ketepatan, tin luar dan perumah logam bercop untuk sesendal ampaian getah-ke-logam dan poliuretana. Dimesin dan dibentuk sejuk untuk dipadankan dengan toleransi pemasangan casis Tahap 1. Pembuatan dilaksanakan dengan ketat terhadap fail CAD pelanggan, lukisan teknikal dan spesifikasi bahan.


Julat Produk & Varian Struktur
Lengan Logam Dalam
Bar pepejal atau tiub keluli dinding berat dimesin untuk bolt pangsi tengah. Ciri-ciri termasuk chamfer tepi, knurling dalaman, gerigi paksi lurus, dan alur kunci lilitan direka bentuk untuk mengelakkan anjakan putaran semasa pemvulkanan getah.
Cangkerang Logam Luar
Tiub keluli dinding nipis yang ditarik sejuk atau dalam yang mengekalkan unsur elastomer. Diameter dipegang pada had saiz yang tegar untuk memberikan pengekalan muat tekan yang boleh diramal di dalam lengan kawalan dan gerek subframe tanpa lengkokan dinding.
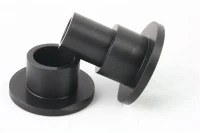
Lengan Keluli Bebibir
Bahagian keluli berbentuk sejuk atau bertukar satu keping yang menampilkan bebibir hujung yang penting. Reka bentuk monolitik ini menghilangkan pencuci tujahan longgar dan menyerap beban tujahan sisi semasa artikulasi ampaian yang melampau.
Cincin Luar Berslot & Terbelah
Cengkerang keluli yang dibentuk dengan garisan belahan membujur, direka bentuk untuk pra-beban jejari tersuai dan daya sisipan dalam pelekap casis bukan hidraulik.
Keupayaan Teknikal & Piawaian Pembuatan
Spesifikasi Bahan
Tiub Keluli Karbon:1010, 1020, 1035, 1045, ST37.4, ST52.3, E235, E355
Bar Keluli Ketepatan:11SMn30, 1215, 12L14, 4140
Lembaran Keluli Lukisan Dalam:S235JR, S355J2, DD11, DD13
Kaedah Pemprosesan Utama
- Pemotongan tiub lancar dan DOM berkelajuan tinggi
- Lukisan sejuk ketepatan dan tajuk sejuk berbilang stesen
- Pusingan CNC berbilang gelendong dan alur muka
- Pengisaran tanpa pusat dan pencerobohan dalaman
- Deburring mekanikal dan kimia automatik


Rawatan Terma & Permukaan
- Menghilangkan tekanan, pengkarburan, pengerasan aruhan
- Saduran Zink Trivalen (Jelas / Kuning)
- Penyaduran Zink-Nikel (Mengekalkan 800 hingga 1500 jam ujian semburan garam neutral sebelum karat merah)
- Mangan dan Zink Phosphating (Kekasaran mikro yang dioptimumkan untuk agen ikatan getah)
- Pemendapan Elektroforetik (E-Salutan)
Had & Toleransi Pengilangan
Toleransi Diameter Luar:Turun kepada 0.012 mm melalui pengisaran tanpa pusat
Toleransi Diameter Dalaman:Turun kepada 0.015 mm
Kepekatan / TIR:Dalam jarak 0.03 mm merentasi larian kelompok
Kemasan Permukaan:Ra 0.4 mikron hingga Ra 1.6 mikron pada zon mengawan
Julat Ketebalan Dinding:0.8 mm hingga 8.0 mm
Julat Panjang Bahagian:15 mm hingga 180 mm
Parameter Aplikasi & Antara Muka Penggantungan
Peranan Struktur dalam Pemasangan Casis
Komponen sesendal keluli bertindak sebagai asas rangka tegar dalam sambungan suspensi elastomer. Lengan dalam menyerap beban pengapit yang dihantar oleh bolt pangsi penggantungan, menghalang lengan paksi runtuh. Cangkerang luar memberikan tekanan jejari yang ditentukur ke dalam lengan kawalan penggantungan, memastikan kedudukan sesendal di bawah daya selekoh, pecutan dan brek.
Kawalan Antara Muka Kritikal
- Chamfers Plumbum: Dimesin sudut masuk 15 hingga 30 darjah dengan ketinggian burr maksimum di bawah 0.02 mm untuk mengelakkan pemarkahan pada lubang perumah aluminium atau keluli yang mengawan.
- Kekasaran Permukaan untuk Pemvulkanan: Profil permukaan Ra 1.6 hingga Ra 3.2 mikron yang dikawal pada bahagian yang dirawat fosfat untuk memaksimumkan lekatan kimia dengan sebatian Getah Asli, EPDM atau Poliuretana.
- Keseragaman Dinding: Kawalan kepekatan tegar menghalang ketebalan getah yang tidak sekata semasa pengacuan pemindahan, menghilangkan kepekatan tegasan setempat yang menyebabkan koyakan pramatang.
Senarai Semak Input Kejuruteraan untuk Pertanyaan
- Lukisan kejuruteraan 2D dengan butiran GD&T dan dimensi antara muka kritikal
- Fail CAD 3D dalam format STEP atau IGES
- Penetapan bahan dan kelulusan penukaran standard yang setara
- Piawaian perlindungan kakisan yang diperlukan dan tempoh ujian semburan garam neutral
- Anggaran volum tahunan dan keperluan kelompok

Pengesahan Kualiti & Kebolehkesanan
Kawalan & Kebersihan Proses
Pemotongan tiub sebaris automatik dilengkapi dengan deburring hujung serentak
Pembersihan ultrasonik pelbagai peringkat dan nyahgris untuk mengeluarkan minyak lukisan, memastikan permukaan bebas pencemaran untuk ikatan
Sistem pemeriksaan penglihatan optik untuk pengesahan dimensi automatik
Persediaan Pengujian & Pemeriksaan
Mesin Pengukur Selaras (CMM) dan tolok udara digital untuk pemprofilan lubang dalaman
Instrumen pendarfluor sinar-X (XRF) untuk mengesahkan ketebalan penyaduran
Profilometer permukaan untuk pengesahan kemasan mikro
Bilik ujian semburan garam dalaman untuk pemantauan kakisan berterusan
Peralatan spektrografi untuk analisis haba bahan mentah
Pek Dokumentasi Kualiti
EN 10204 3.1 Sijil Ujian Bahan yang memperincikan komposisi kimia dan sifat mekanikal
Laporan pemeriksaan dimensi untuk pengesahan sampel awal
Laporan pengesahan ujian semburan garam
Kebolehkesanan lot penuh daripada nombor cair bahan mentah kepada penghantaran siap
Sistem Kualiti
Diperakui kepada piawaian automotif IATF 16949
Diperakui kepada standard ISO 9001


Proses Permintaan Sebutharga
Penyerahan Teknikal
Muat naik lukisan PDF 2D, fail 3D, standard bahan dan volum sasaran.
01
Penilaian Kejuruteraan
Analisis kebolehlaksanaan, pemilihan laluan pembuatan, dan semakan toleransi.
02
Cadangan Komersial
Harga unit terperinci, kos perkakas dan penghantaran jadual pengeluaran.
03
PPAP & Persampelan
Pengilangan prototaip, laporan pemeriksaan dimensi dan tanda keluar sampel.
04
Pengeluaran Beramai-ramai
Pengeluaran automatik, ujian kelompok, pembersihan akhir dan penghantaran berjadual.
05
Soalan Lazim

Komponen Sesendal Keluli Ketepatan Dimesin mengikut Spesifikasi
Serahkan lukisan CAD dan spesifikasi teknikal untuk penilaian kejuruteraan langsung, semakan DFM dan harga.